Produkcja kwasu siarkowego metodą kontaktową i otrzymywanie kwasu krok po kroku
Metoda kontaktowa otrzymywania kwasu siarkowego(VI) z siarki przez SO2 i SO3 do oleum zapewnia dziś niemal cały wolumen handlowego H2SO4. Ten łańcuch produkcyjny interesuje technologów, utrzymanie ruchu i BHP, bo od niego zależą stężenie, czystość i zachowanie kwasu w instalacji. Warto prześledzić go krok po kroku, od surowców i konwersji na katalizatorze wanadowym po oleum i rozcieńczanie, a potem sprawdzić, co z tego wynika dla zakupu, magazynowania i bezpiecznej pracy.
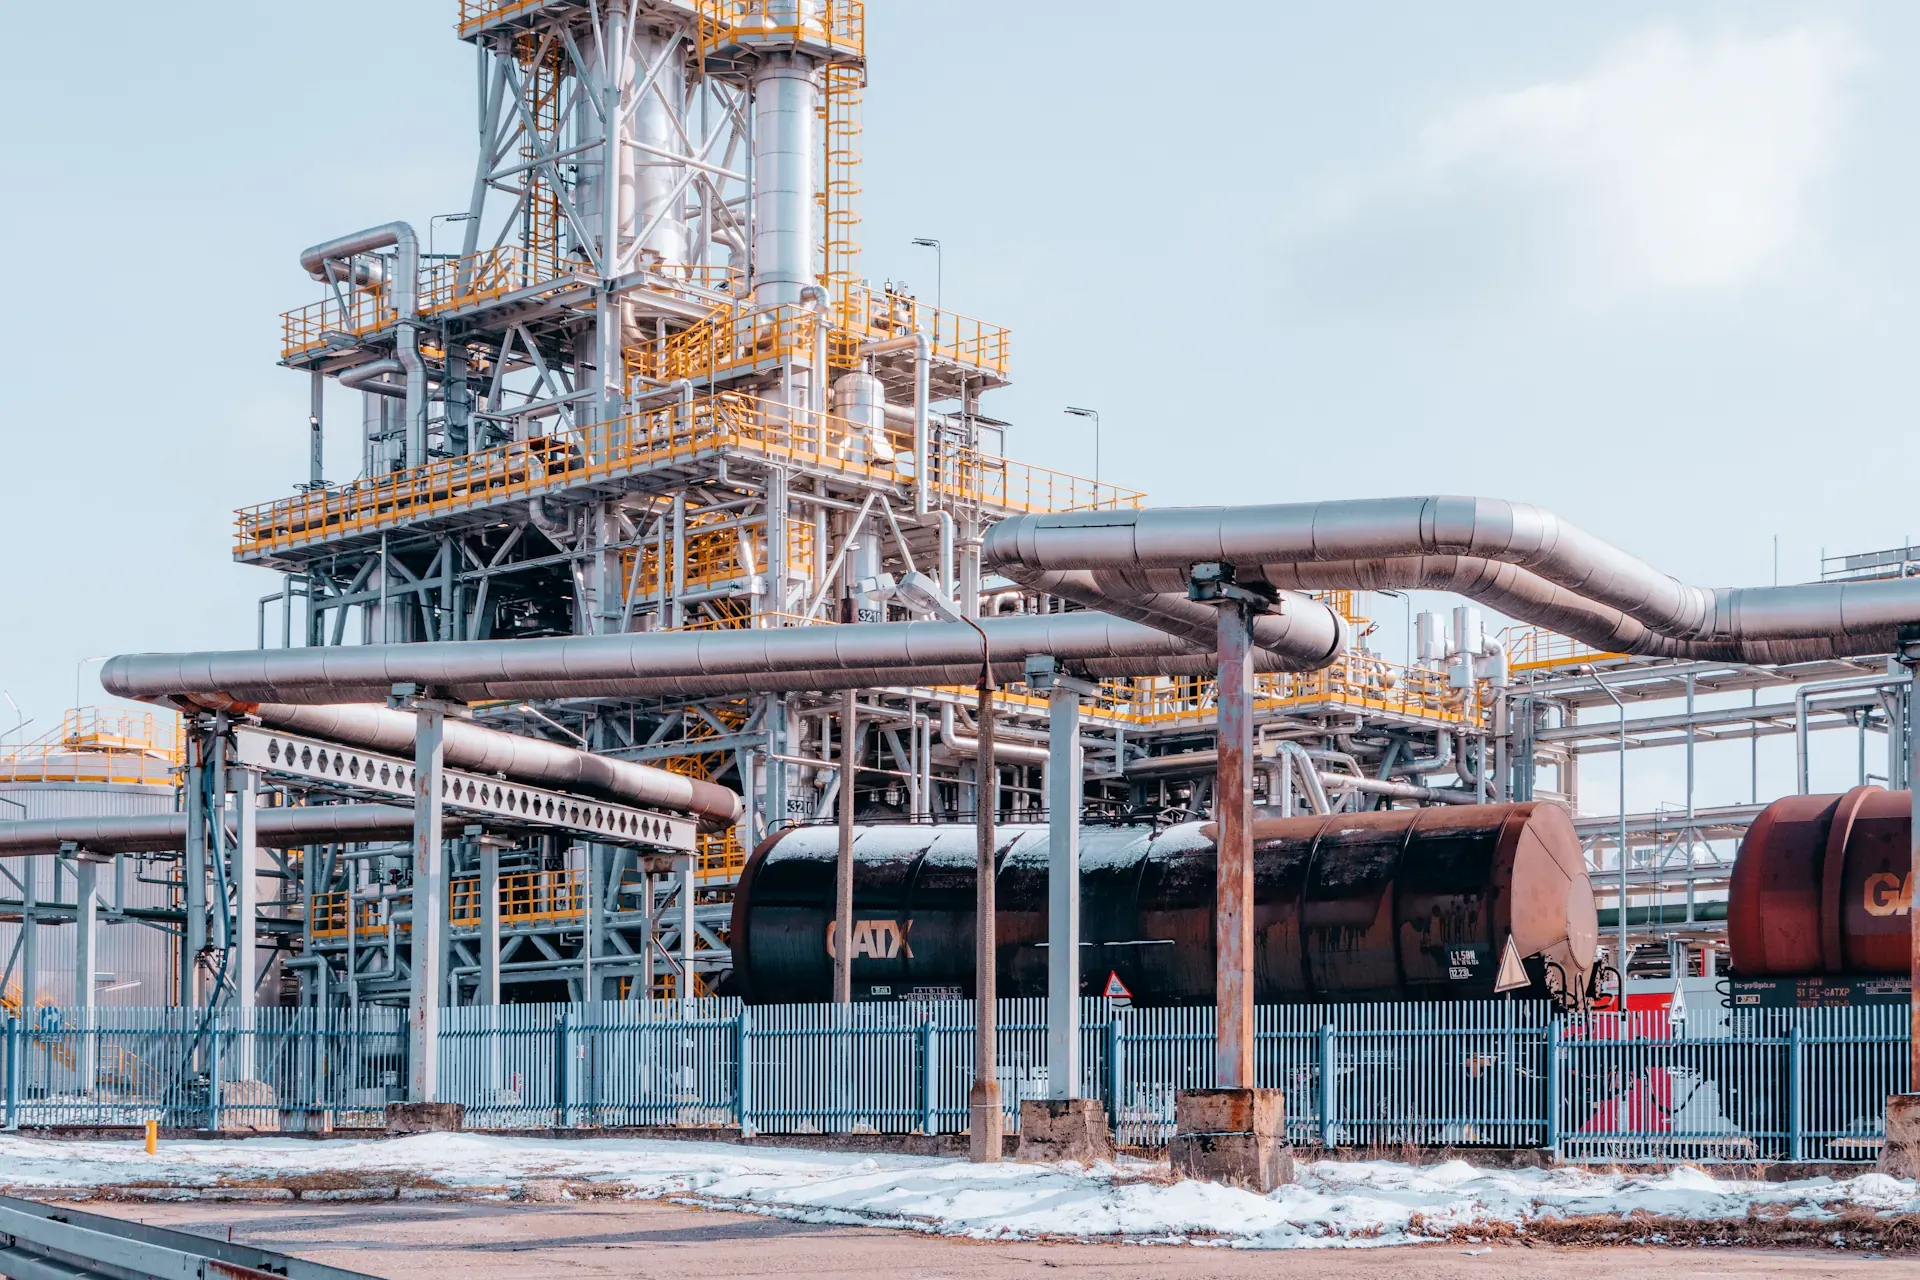
Fot. Jakub Pabis / Unsplash (licencja Unsplash). Kolumna procesowa i rurociągi instalacji przemysłowej.
Metoda kontaktowa otrzymywania kwasu siarkowego(VI) z siarki przez SO2 i SO3 do oleum zapewnia dziś niemal cały wolumen handlowego H2SO4. Ten łańcuch produkcyjny interesuje technologów, utrzymanie ruchu i BHP, bo od niego zależą stężenie, czystość i zachowanie kwasu w instalacji. Warto prześledzić go krok po kroku, od surowców i konwersji na katalizatorze wanadowym po oleum i rozcieńczanie, a potem sprawdzić, co z tego wynika dla zakupu, magazynowania i bezpiecznej pracy.
Jaki kwas powstaje w produkcji i z czego się go otrzymuje
Produktem instalacji jest wyłącznie kwas siarkowy(VI) o wzorze H2SO4, oleisty, bezbarwny płyn o masie molowej 98,08 g/mol i gęstości 1,83 g/cm3. To ważne uściślenie, bo w zapytaniach miesza się kilka nazw. Kwas siarkowy(IV) o wzorze H2SO3 to inny, nietrwały związek siarki na niższym stopniu utlenienia, a zapis kwas siarkowy V bez nawiasu to po prostu błąd wartościowości. Gdy w notatkach pojawia się hasło kwas siarkowy 4, zwykle chodzi o taką pomyłkę w nazwie.
Surowcem nie jest gotowy kwas, lecz siarka w postaci nadającej się do spalenia na SO2. W praktyce wykorzystuje się siarkę elementarną, piryty oraz gazy zawierające siarkę, w tym gazy z przemysłu metalurgicznego. Wybór wsadu wpływa na czystość gazu i na skalę oczyszczania przed katalizatorem.
- spalanie siarki elementarnej, dające najczystszy SO2
- prażenie pirytu: 4FeS2 + 11O2 → 8SO2 + 2Fe2O3
- prażenie blendy cynkowej: 2ZnS + 3O2 → 2SO2 + 2ZnO
- gazy hutnicze z prażenia rud miedzi, cynku i ołowiu, używane po odpyleniu i osuszeniu
Na czym polega metoda kontaktowa i czym różni się od innych metod
Metoda kontaktowa to dziś główna metoda produkcji kwasu siarkowego(VI), czyli egzotermiczny łańcuch 3 etapów: otrzymywanie SO2, utlenianie SO2 do SO3 oraz absorpcja SO3 w stężonym kwasie i oleum. W wariancie z pojedynczą konwersją stopień przemiany sięga około 90%, a z podwójną konwersją o wysokim współczynniku konwersji wynosi 98% lub więcej. Różnica jest ogromna, bo to ona decyduje o emisji resztkowego SO2 i o ekonomice dużej instalacji.
Historyczna metoda komorowa dawała rozcieńczony kwas przy udziale tlenków azotu i dziś ma znaczenie jedynie muzealne. Konwencjonalny proces kontaktowy prowadzi przez oleum do rozcieńczenia, natomiast proces mokry kieruje trójtlenek siarki wprost do reakcji z wodą lub parą wodną, co sprawdza się przy wilgotnych gazach wsadowych i odzysku siarki.
| Metoda | Na czym polega | Kiedy ma sens |
|---|---|---|
| Komorowa | Utlenianie SO2 tlenkami azotu w komorach, kwas rozcieńczony | Jedynie historycznie, wyparta przez kontakt |
| Kontaktowa pojedyncza | Jeden ciąg konwersji SO2 do SO3 i absorpcji, przemiana około 90% | Małe instalacje o niższych wymaganiach emisyjnych |
| Kontaktowa z podwójną konwersją | Konwersja w dwóch stopniach z międzyabsorpcją SO3, wydajność 98% lub wyższa | Standard wielkotonażowy, niska emisja SO2 |
| Proces mokry | Reakcja SO3 z wodą z pominięciem oleum | Gazy wilgotne i odzysk siarki z gazów odpadowych |
Jak powstaje SO2 i jak utlenia się go do SO3
Kluczowa dla całej instalacji jest odwracalna egzotermiczna konwersja 2SO2 + O2 ⇌ 2SO3, która daje wysoką wydajność dopiero na katalizatorze wanadowym w temperaturze 380 do 400 stopni Celsjusza. Wcześniej trzeba uzyskać czysty SO2. Spalanie siarki według reakcji S + O2 → SO2 daje gaz o wysokiej koncentracji, a entalpia tworzenia SO2 wynosi minus 296,9 kJ/mol. Prażenie siarczków też dostarcza SO2, lecz gaz wymaga odpylenia, chłodzenia i osuszenia, bo pyły i trucizny katalityczne szybko niszczą złoże.
Utlenianie SO2 do SO3 zachodzi z wydzieleniem ciepła około minus 191,4 kJ, więc równowaga sprzyja niskiej temperaturze, a szybkość reakcji wysokiej. Kompromis zapewnia pięciotlenek wanadu V2O5 na nośniku z tlenku glinu Al2O3, aktywny powyżej 380 do 400 stopni Celsjusza, z optimum w okolicy 670 K. Dawniej stosowano platynę na azbeście, a w literaturze wymienia się też układy V2O5, Cr2O3, Fe2O3 i CuO, lecz przemysłowo liczy się trwały i odporny na zatrucie katalizator wanadowy. Gaz przechodzi przez kolejne półki złoża z chłodzeniem między etapami i to ten profil temperaturowy przesądza, czy instalacja osiąga 90% czy ponad 98% przemiany.
Jak z SO3 powstaje oleum i kwas handlowy o stężeniu 93 do 98 procent
SO3 nie absorbuje się w wodzie, lecz w stężonym kwasie siarkowym o stężeniu 98 do 99%, bo woda daje mgłę kwasową, która słabo się chłonie i ucieka z gazem. To celowy zabieg. Absorbentem jest więc stężony kwas, a produktem oleum, czyli kwas pirosiarkowy H2S2O7 z około 20% wolnego SO3. Reakcja otrzymywania kwasu pirosiarkowego to właśnie absorpcja tlenku siarki(VI) w stężonym kwasie siarkowym(VI), a sama absorpcja SO3 jest egzotermiczna i wymaga chłodzenia.
W handlu funkcjonują dwa bliskie, lecz różne produkty: 20% oleum jako standardowy półprodukt oraz monohydrat, czyli kwas siarkowy 98%. Oleum zawiera wolny SO3 i służy głównie do sulfonowania i dozowania mocy kwasu, monohydrat jest już kwasem handlowym do magazynowania i rozcieńczania. Warto też nie mylić pojęć, bo absorpcja oznacza pochłanianie gazu w cieczy, a nie osadzanie na powierzchni jak adsorpcja.
Ostatni krok to 4 etap konwencjonalnego procesu, czyli rozcieńczanie oleum wodą do kwasu o stężeniu 93 do 98%. Rozpuszczenie tlenku siarki(VI) w wodzie opisuje jedynie zasadę chemiczną, przemysłowo omija się je przez oleum właśnie ze względu na mgłę. Górną granicę wyznacza azeotrop 98,3%, którego zwykłą destylacją nie da się przekroczyć. Stąd model 3 plus 1: trzy etapy kontaktowe do oleum plus jedno kontrolowane rozcieńczenie do specyfikacji handlowej.
BHP, legalność i koszty kwasu siarkowego w codziennym stosowaniu
W codziennym stosowaniu kwas siarkowy(VI) pozostaje legalny, ale jako prekursor kategorii 3 wymaga kontrolowanego zakupu, ewidencji i bezpiecznego magazynowania. W praktyce zakupowej oznacza to sprawdzonego dostawcę, dokumentowanie przeznaczenia i ilości oraz zgłaszanie podejrzanych zapytań, a w magazynie zamknięte, wentylowane miejsce z tacami wychwytowymi i wyraźnym oznakowaniem. To nie zakaz posiadania, lecz obowiązek staranności.
Największe ryzyko to silnie egzotermiczne rozcieńczanie, bo stężony kwas jest bardzo higroskopijny i gwałtownie pobiera wodę z wydzieleniem ciepła. Zawsze dozuje się więc kwas do wody, cienkim strumieniem i przy mieszaniu, nigdy odwrotnie. Zasada jest jedna. Odprysk grozi ciężkim oparzeniem chemicznym i termicznym naraz, dlatego obowiązują gogle, rękawice i fartuch kwasoodporny oraz natrysk i oczomyjka w zasięgu ręki. Firmy sprzątające i utrzymanie ruchu powinny zapamiętać zwłaszcza tę procedurę, bo większość wypadków bierze się z wlania wody do kwasu w wiadrze lub zlewie.
Cena nie ma jednego cennika, bo zależy od stężenia i czystości, wolumenu i opakowania oraz logistyki ADR. Inaczej kalkuluje się kanister odczynnika laboratoryjnego, inaczej cysternę kwasu technicznego 93 do 96%, a inaczej małe dostawy na palecie z wymogiem dokumentowania prekursora. Przy porównaniu ofert liczą się więc specyfikacja, karta charakterystyki i koszt transportu, a nie sama stawka za litr.
Jak bezpiecznie wybrać i wdrożyć kwas siarkowy w zakładzie
Wybór sprowadza się do dopasowania produktu handlowego do zastosowania przy zachowaniu reżimu BHP i legalnego obiegu prekursora. Kwas znajduje zastosowanie w produkcji kwasu fosforowego i nawozów sztucznych, w syntezie organicznej oraz rafinacji frakcji węglowodorowych i tłuszczów, a także przy osuszaniu gazów, produkcji sztucznego jedwabiu i jako elektrolit w akumulatorach kwasowych oraz do regulacji pH i jako odczynnik laboratoryjny. Praktyka jest prosta: do akumulatorów i regulacji pH wystarcza kwas rozcieńczony o kontrolowanej gęstości, do syntezy i sulfonowania potrzebny bywa monohydrat lub oleum.
Wdrożenie warto podzielić na trzy decyzje. Technolog potwierdza stężenie, czystość i kartę charakterystyki oraz procedurę rozcieńczania i materiały odporne na korozję. Zaopatrzenie ustala wolumen, opakowanie i dostawcę z dokumentacją prekursora kategorii 3. BHP i utrzymanie ruchu domykają magazynowanie, sorbenty, neutralizację wycieków oraz szkolenie z zasady kwas do wody. Tak ustawiony obieg daje przewidywalny proces i spokój przy kontroli.

Weryfikacja merytoryczna
Doktor inżynier technologii chemicznej, 19 lat w przemyśle: synteza amoniaku, kwas azotowy i bezpieczeństwo procesowe instalacji elektrolizy chlorków.
Widzisz błąd lub nieaktualną informację?
Zgłoś poprawkę