Chłodziwo do obróbki skrawaniem: co to jest, do czego służy i z czego się składa
Ciecze chłodząco-smarujące do obróbki skrawaniem metali zapewniają stabilne warunki skrawania przy toczeniu, frezowaniu i wierceniu w zakładzie produkcyjnym. To chłodziwo do metalu nie ma nic wspólnego z płynem do chłodnicy samochodowej, ponieważ chłodzi, smaruje i chroni jednocześnie strefę kontaktu narzędzia z detalem. Zrozumienie jego składu i różnic między syntetykiem, półsyntetykiem a olejem ułatwia wybór do tokarki i frezarki CNC oraz bezpieczną eksploatację emulsji na co dzień.
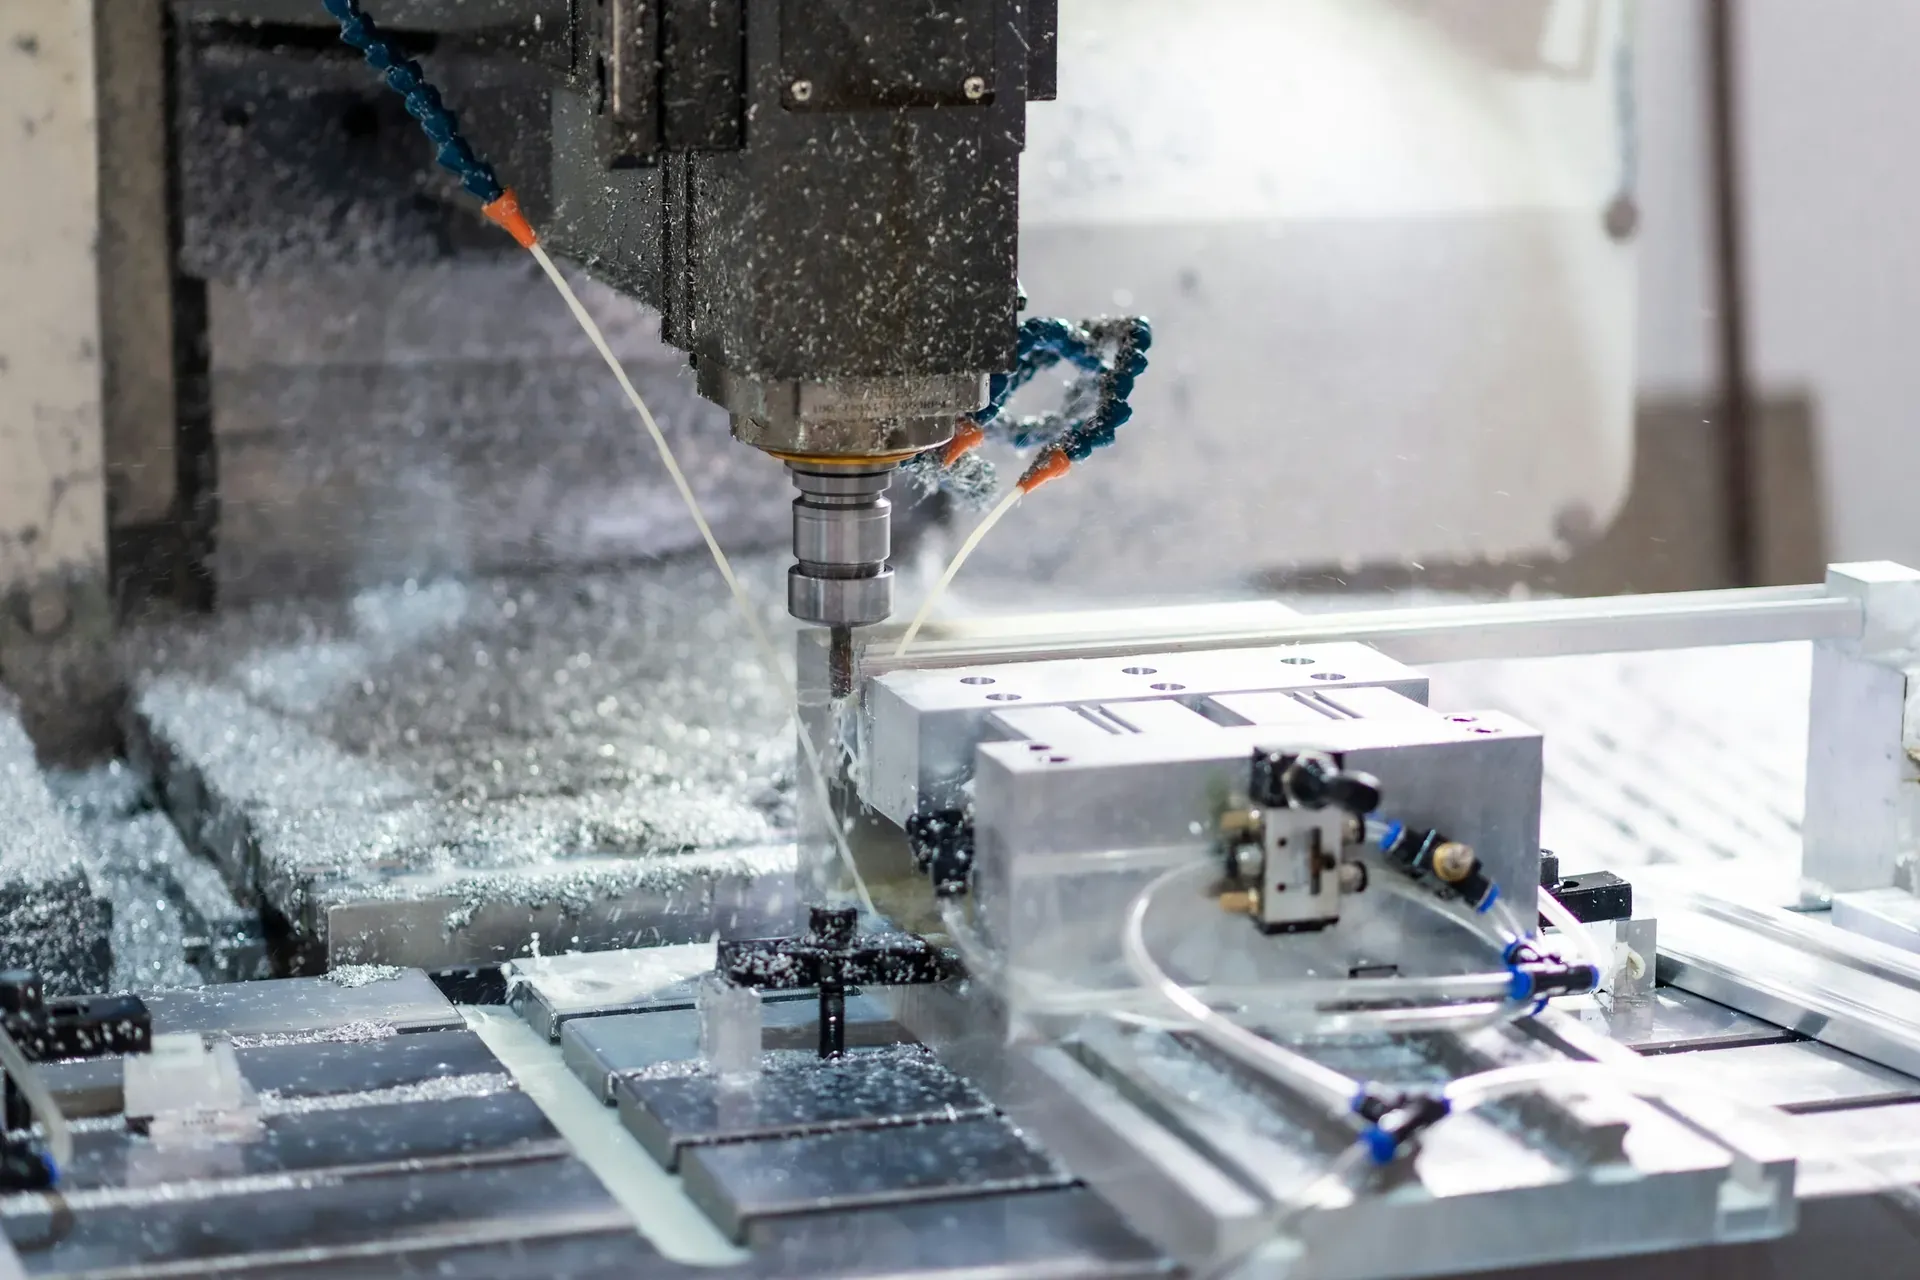
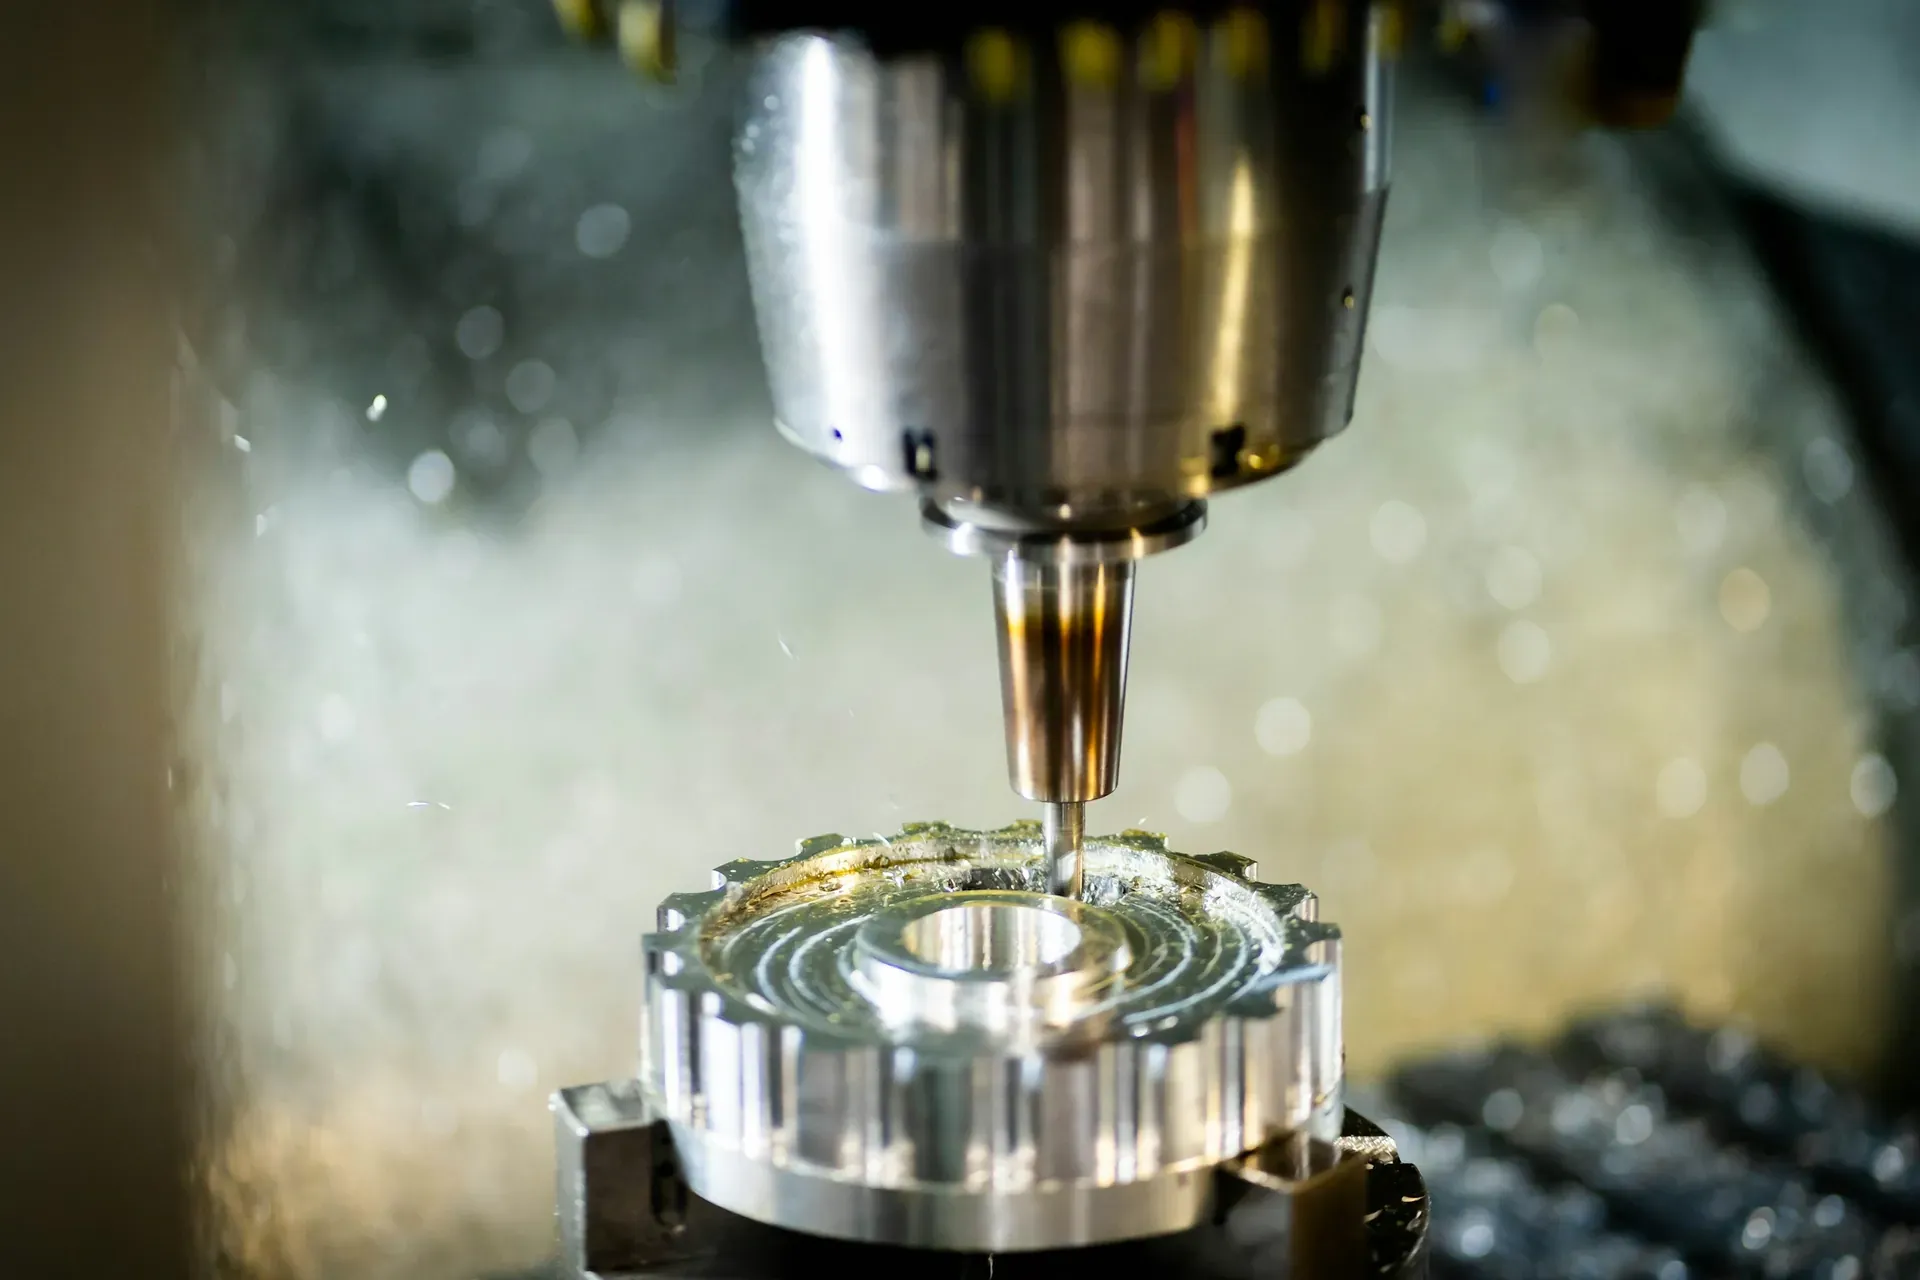
Fot. Jelifer Maniago / Unsplash (licencja Unsplash). Frezowanie aluminium z chłodzeniem cieczą.
Ciecze chłodząco-smarujące do obróbki skrawaniem metali zapewniają stabilne warunki skrawania przy toczeniu, frezowaniu i wierceniu w zakładzie produkcyjnym. To chłodziwo do metalu nie ma nic wspólnego z płynem do chłodnicy samochodowej, ponieważ chłodzi, smaruje i chroni jednocześnie strefę kontaktu narzędzia z detalem. Zrozumienie jego składu i różnic między syntetykiem, półsyntetykiem a olejem ułatwia wybór do tokarki i frezarki CNC oraz bezpieczną eksploatację emulsji na co dzień.
Co to jest chłodziwo do obróbki skrawaniem
Chłodziwo do obróbki skrawaniem to ciecz chłodząco-smarująca do obróbki metali, która zapewnia optymalne warunki podczas obróbki skrawaniem. Stosuje się ją w obróbce mechanicznej, czyli wszędzie tam, gdzie narzędzie zdejmuje wiór ze stali, żeliwa czy aluminium. To nie płyn do chłodnicy samochodowej. Tamten krąży w układzie zamkniętym i tylko odbiera ciepło, a chłodziwo do skrawania pracuje w otwartym obiegu, w bezpośrednim kontakcie z narzędziem, detalem i operatorem.
Do czego służy chłodziwo? Chłodzenie, smarowanie i ochrona
Chłodziwo do skrawania chłodzi, smaruje, chroni przed korozją i wymywa wióry w jednym cyklu pracy. Taka kombinacja zapewnia kontrolę temperatury i stabilne warunki w strefie kontaktu narzędzia z metalem. Bez niej rosną tarcie, temperatura i zużycie.
- Chłodzenie i odprowadzanie ciepła. Ciecz realizuje efektywne chłodzenie narzędzi i obrabianego materiału oraz eliminuje zmiany cieplne detalu. Emulsja daje doskonałe chłodzenie dzięki wodzie, a stabilność termiczna formulacji utrzymuje parametry przy wyższych prędkościach skrawania.
- Smarowanie i redukcja tarcia. Film smarny ogranicza tarcie i zapewnia smarowanie powierzchniowe przy toczeniu, frezowaniu i gwintowaniu. Mniejsze tarcie oznacza redukcję zużycia narzędzi tokarskich i lepszą gładkość powierzchni.
- Ochrona antykorozyjna. Chłodziwo zabezpiecza przed korozją świeżo odsłonięty metal, narzędzie i prowadnice maszyny. Dobra emulsja zapewnia zabezpieczenie przed korozją między operacjami, więc detal nie rdzewieje w koszu.
- Mycie i odprowadzanie wiórów. Strumień cieczy o właściwościach myjących usuwa wióry ze strefy skrawania i daje lepszą kontrolę pozostałości z procesu toczenia. Czysta strefa robocza i czyste narzędzia ułatwiają zachowanie precyzji i stabilności wymiarowej.
Takie wspomaganie procesu obróbczego przekłada się wprost na wydajność procesu, jakość detali, koszty produkcji i żywotność maszyny. Profesjonalne formulacje zwiększają trwałość narzędzi, poprawiają jakość powierzchni i umożliwiają osiągnięcie wyższych prędkości skrawania przy zachowaniu precyzji wykonania gwintów oraz lepszych parametrów estetycznych i funkcjonalnych detali. Efekt widać też w czystości, bo brak narostów pozwala efektywnie wykorzystać możliwości techniczne maszyny.
Z czego składa się chłodziwo? Baza, woda i dodatki
Typowe chłodziwo wodorozcieńczalne to mieszanina wody i oleju uzupełniona pakietem dodatków funkcjonalnych. Woda chłodzi, baza olejowa i estry smarują, a dodatki stabilizują emulsję oraz chronią metal i samą ciecz. W najprostszych mieszaninach inhibitorów brak, dlatego szybciej rdzewieją i psują się biologicznie.
| Składnik | Po co jest w chłodziwie | Jak działa |
|---|---|---|
| Olej mineralny bazowy | smarowanie i ochrona | Tworzy film olejowy na narzędziu i detalu, który ogranicza tarcie i zabezpiecza świeżą powierzchnię. |
| Estry | wzmocnienie smarności | Przywierają do metalu lepiej niż sam olej mineralny, więc poprawiają poślizg przy dużych naciskach. |
| Emulgatory | stabilna emulsja | Otoczkują kropelki oleju i utrzymują je w wodzie, dzięki czemu emulsja nie rozwarstwia się w wannie. |
| Inhibitory korozji, także inhibitory korozji metali nieżelaznych | ochrona przed korozją | Tworzą warstwę pasywną na stali, żeliwie, aluminium i mosiądzu, która odcina dostęp tlenu i wilgoci. |
| Biocydy | biostabilność cieczy | Ograniczają rozwój bakterii i grzybów, więc emulsja dłużej zachowuje zapach, pH i skuteczność. |
| Dodatki EP, AW i środki poprawiające smarność | praca pod obciążeniem | Reagują z metalem w wysokiej temperaturze i tworzą warstwę przeciwzatarciową, która chroni ostrze przy ciężkim skrawaniu. |
Proporcje bazy, wody i dodatków decydują o tym, czy powstanie syntetyk, półsyntetyk czy klasyczna emulsja olejowa. Im więcej oleju i estrów, tym lepsze smarowanie, ale słabsze chłodzenie i czystość.
Rodzaje chłodziw: syntetyczne, półsyntetyczne, mineralne i oleje
Podział na chłodziwa mineralne, syntetyczne, półsyntetyczne i oleje wynika z zawartości oleju i mieszalności z wodą. Po jednej stronie są ciecze wodorozcieńczalne, mieszalne z wodą i podawane jako emulsja, po drugiej oleje obróbcze niemieszalne z wodą stosowane wprost z kanistra. Wybór między nimi to wybór między chłodzeniem a smarowaniem.
| Rodzaj | Baza i mieszalność z wodą | Co daje w praktyce | Gdzie pasuje |
|---|---|---|---|
| Chłodziwa syntetyczne | tylko składniki chemiczne, brak olejów mineralnych, mieszalne z wodą | bardzo wysoka wydajność chłodzenia, wysoka efektywność chłodzenia i doskonałe odprowadzanie ciepła, wysoka czystość procesu, układu chłodzenia i środowiska pracy, niskie tworzenie osadów, niska skłonność do pienienia, wysoka stabilność parametrów pracy i procesu, długi okres eksploatacji emulsji, ograniczone zużycie narzędzi, poprawiona jakość powierzchni i wysoka precyzja | szlifowanie, obróbka precyzyjna, operacje z wysoką powtarzalnością |
| Chłodziwa półsyntetyczne | mało oleju plus składniki chemiczne, wodorozcieńczalne | kompromis między chłodzeniem a smarowaniem, dobra czystość i stabilność przy uniwersalnej pracy | toczenie, frezowanie i wiercenie stali i aluminium |
| Mineralne emulsje olejowe, w tym emulsje CNC | olej mineralny emulgowany w wodzie, mieszalne z wodą | dobre smarowanie przy zachowaniu chłodzenia wodą, pewna praca w mieszanej produkcji | toczenie, frezowanie, wiercenie i szlifowanie żeliwa i stali |
| Oleje obróbcze | nośnik olej, niemieszalne z wodą, bez rozcieńczania | najlepsze smarowanie i wysoka precyzja przy ciężkim skrawaniu, bez chłodzenia wodą | gwintowanie, przeciąganie, ciężkie toczenie i wiercenie w stali nierdzewnej |
MQL, czyli minimalne smarowanie, nie jest typem chemicznym, tylko techniką podawania. Niewielką dawkę oleju rozpyla się w strumieniu sprężonego powietrza, czasem z udziałem skroplonego gazu, prosto w strefę skrawania. Sprawdza się tam, gdzie nie da się zalać detalu emulsją, ale nie zastąpi chłodzenia wodą przy ciężkiej obróbce.
Jak przygotować emulsję z koncentratu i jakie stężenie utrzymać
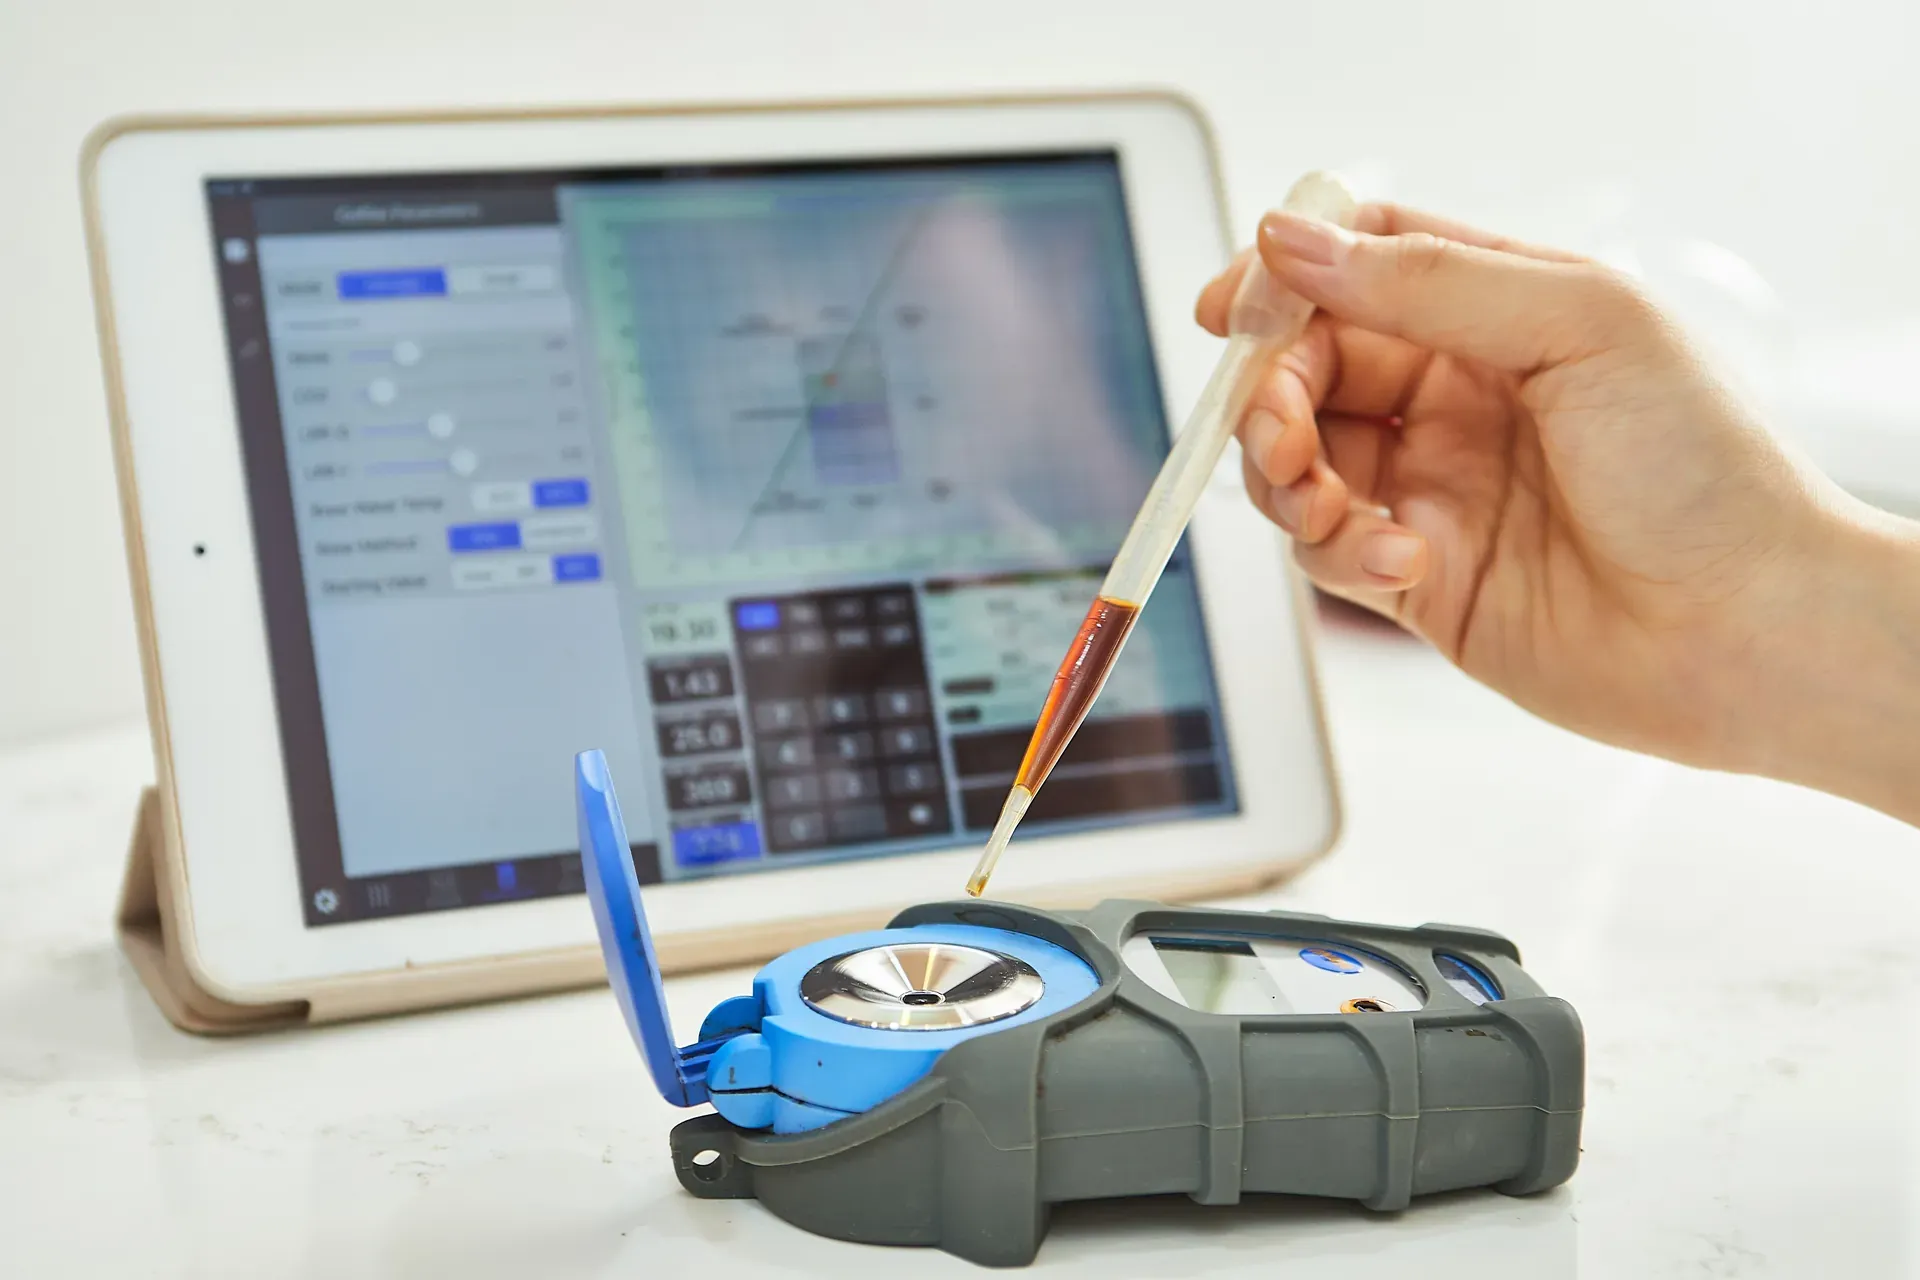
Emulsję roboczą przygotowuje się z koncentratu na stężeniu 4-9%, a przy cięższej obróbce do 12%. Zawsze wlewa się koncentrat do wody, nie odwrotnie, i miesza do uzyskania jednorodnej cieczy. Takie stężenie kontroluje się refraktometrem jako podstawowy parametr obok pH.
Koncentrat zawiera około 65% oleju, a gotowa emulsja robocza już tylko 5-10% oleju w wodzie. Dlatego pomyłka w proporcjach szybko zmienia smarowanie, chłodzenie i pienienie. Dobrze zrobiona emulsja wykazuje brak efektu spienienia w normalnym obiegu.
Drugim filarem jest pH na poziomie 9, stabilnie 8,8-9,2 i zawsze powyżej 8,5-9,0. Niższe pH grozi korozją i rozwojem bakterii, a zbyt wysoka zasadowość podrażnia skórę i destabilizuje emulsję. Z tego powodu stężenie i pH sprawdza się regularnie i koryguje dolewką świeżej emulsji, a nie samej wody czy samego koncentratu.
Jakie chłodziwo do tokarki, frezarki CNC i wiercenia
Chłodziwo dobiera się do pary proces i materiał, a nie do samej nazwy maszyny. Skład dobiera się w zależności od rodzaju obrabianego materiału, rodzaju narzędzia, parametrów procesu i wymaganej jakości powierzchni. Tokarka, frezarka CNC i wiertarka często pracują na tej samej emulsji, jeśli skrawają podobne metale.
Do toczenia, frezowania, wiercenia, szlifowania i honowania stali czarnej, żeliwa, stali narzędziowej, nierdzewnej, mosiądzu oraz aluminium zwykle wystarcza uniwersalne chłodziwo do metali żelaznych i nieżelaznych, w tym do żeliwa, stali stopowej i twardej oraz aluminium i stopów. Dedykowane ciecze i oleje do cięcia, nawiercania i gwintowania wchodzą przy trudniejszych operacjach i wyższych wymaganiach co do powierzchni. Oleje procesowe do hartowania, tłoczenia, przeciągania i wyciskania to osobna grupa do formowania, choć część z nich obsługuje też toczenie, frezowanie, wiercenie i szlifowanie. Obróbka skrawaniem aluminium wymaga przy tym formulacji bezpiecznej dla metali nieżelaznych.
Liczy się też sposób podania. Nowoczesne narzędzia tokarskie korzystają z wewnętrznych rozwiązań, które kierują strumień na płytkę i przedmiot obrabiany. Przy podaniu zewnętrznym rozróżnia się podanie na powierzchnię natarcia (od góry) i na powierzchnię przyłożenia (od dołu), a wybór ustawia się pod kierunek spływu wióra i dostęp do strefy skrawania.
Aluminium jest amfoteryczne i reaguje z kwasami i zasadami po przerwaniu naturalnej warstwy tlenku, dlatego przy pH powyżej 9,2-9,5, zwłaszcza w stopach serii 2000 Al-Cu i 7000 Al-Zn, pojawiają się plamy na aluminium i korozja. Przy słabym smarowaniu na ostrzu narasta narost BUE, który pogarsza chropowatość Ra, zwiększa obciążenie wrzeciona i przyspiesza zużycie płytki.
BHP, przechowywanie i utylizacja chłodziwa
Bezpieczeństwo i higiena pracy przy chłodziwie sprowadzają się do kontroli cieczy, ochrony skóry i dróg oddechowych oraz zgodnej z przepisami utylizacji. Nowoczesne emulsje bezchlorkowe o dobrej odporności na degradację biologiczną ułatwiają zadanie, a formulacje, które nie powodują uczuleń, ograniczają ryzyko dermatoz. Porządek robi checklista, nie pamięć.
- Kontrola obecności zanieczyszczeń. Olej obcy, pył żeliwny i resztki wiórów usuwa się regularnie, bo karmią bakterie i psują emulsję.
- Pilnowanie stężenia, pH i zapachu. Spadek pH, kwaśny zapach i kożuch na powierzchni sygnalizują infekcję biologiczną i potrzebę korekty lub wymiany.
- Ochrona skóry i oczu. Rękawice, okulary i mycie rąk po kontakcie ograniczają podrażnienia, zwłaszcza przy mgiełce z maszyn CNC.
- Szczelne przechowywanie koncentratu w stabilnej temperaturze. Kanister trzyma się zamknięty, z dala od mrozu i upałów, a kartę charakterystyki trzyma się pod ręką dla BHP i zaopatrzenia.
- Utylizacja jako odpad niebezpieczny. Zużytej emulsji nie wylewa się do kanalizacji, tylko przekazuje uprawnionemu odbiorcy do odzysku lub unieszkodliwienia zgodnie z przepisami odpadowymi.
Dobra praktyka jest prosta: czysta wanna, świeża emulsja o właściwym stężeniu i szybka reakcja na pierwsze oznaki psucia wydłużają życie narzędzi, chronią zdrowie operatorów i ułatwiają rozliczenie odpadu. Taki reżim opłaca się każdemu utrzymaniu ruchu.

Weryfikacja merytoryczna
Doktor inżynier technologii chemicznej, 19 lat w przemyśle: synteza amoniaku, kwas azotowy i bezpieczeństwo procesowe instalacji elektrolizy chlorków.
Widzisz błąd lub nieaktualną informację?
Zgłoś poprawkę