Utylizacja chłodziwa i emulsji: kod odpadu, odbiór i obowiązki firmy
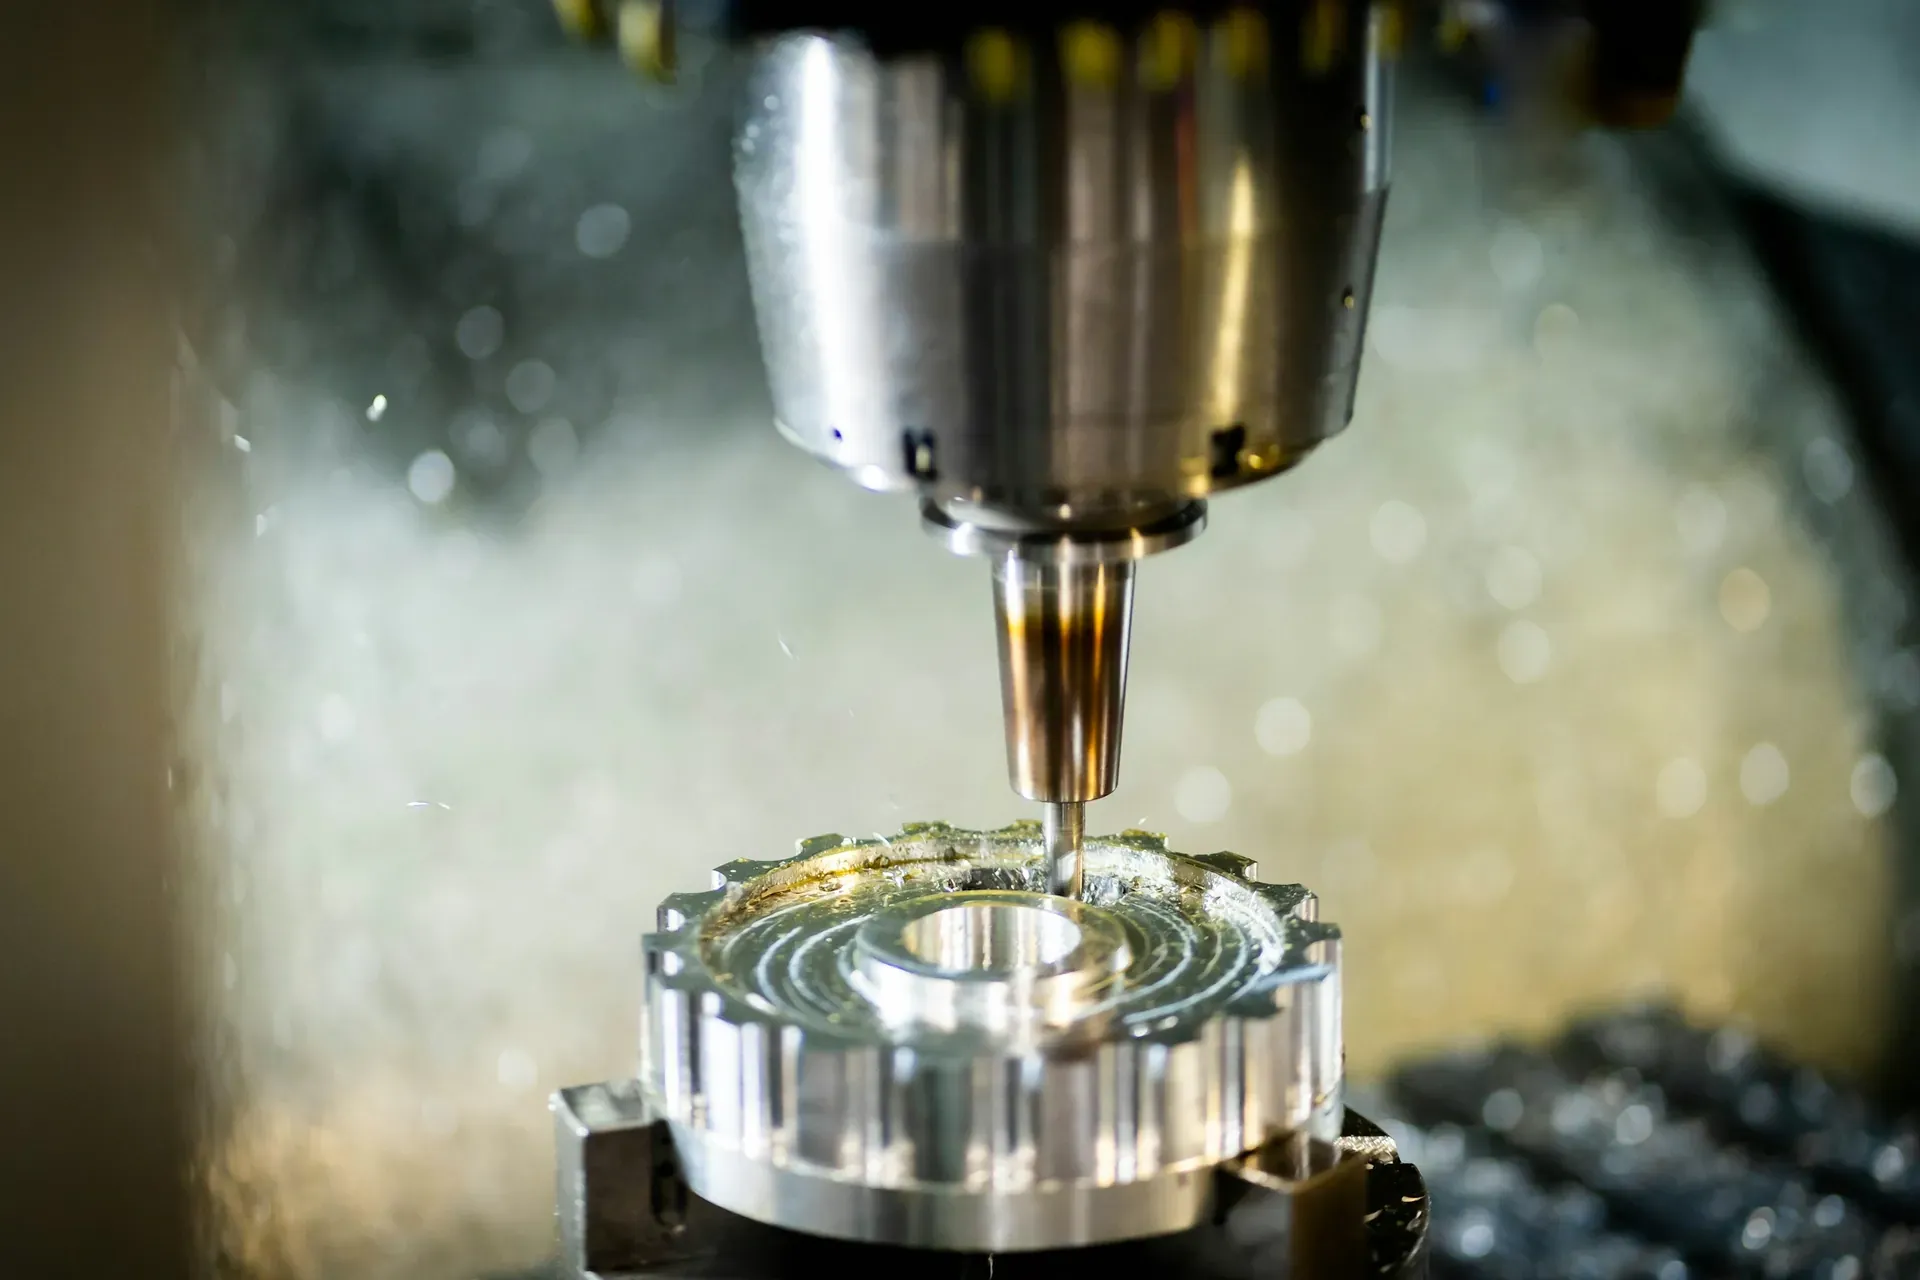
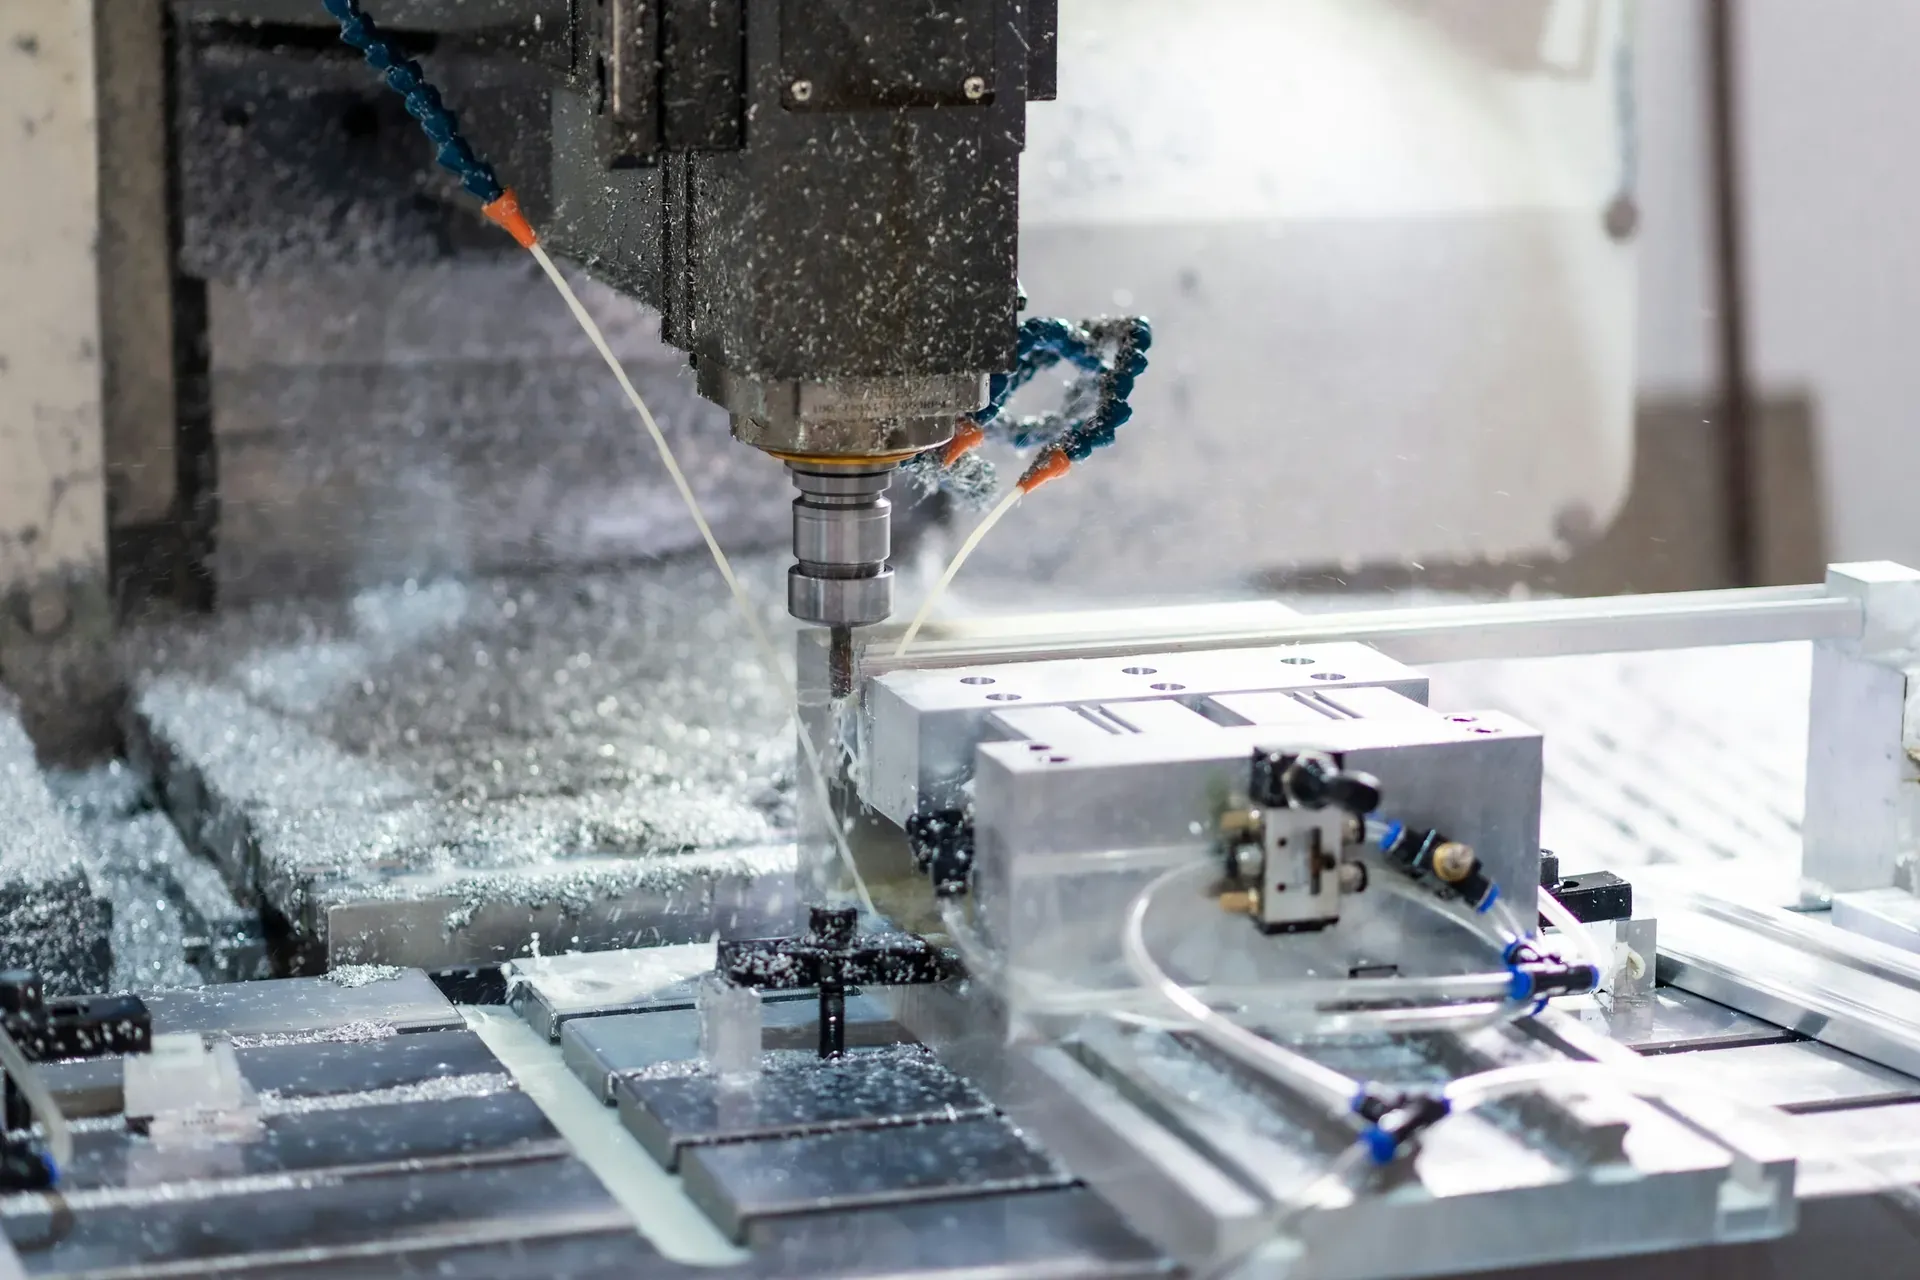
Zużyte chłodziwo i emulsja olejowo-wodna z obróbki metali i CNC zapewnia chłodzenie, smarowanie i ochronę antykorozyjną w trakcie skrawania, lecz po przepracowaniu staje się odpadem niebezpiecznym wymagającym legalnej utylizacji. W zakładzie z tokarkami, frezarkami i centrami obróbczymi taka ciecz obróbkowa szybko zbiera olej obcy, drobne wióry i mikroflorę, dlatego regularna wymiana emulsji należy do stałych zadań utrzymania ruchu i technologii. Najwięcej spokoju daje uporządkowanie procesu od poprawnej klasyfikacji i ewidencji po odbiór do instalacji, bo komplet formalności rozstrzyga o tym, czy zakład działa bez ryzyka kar i szkód środowiskowych.
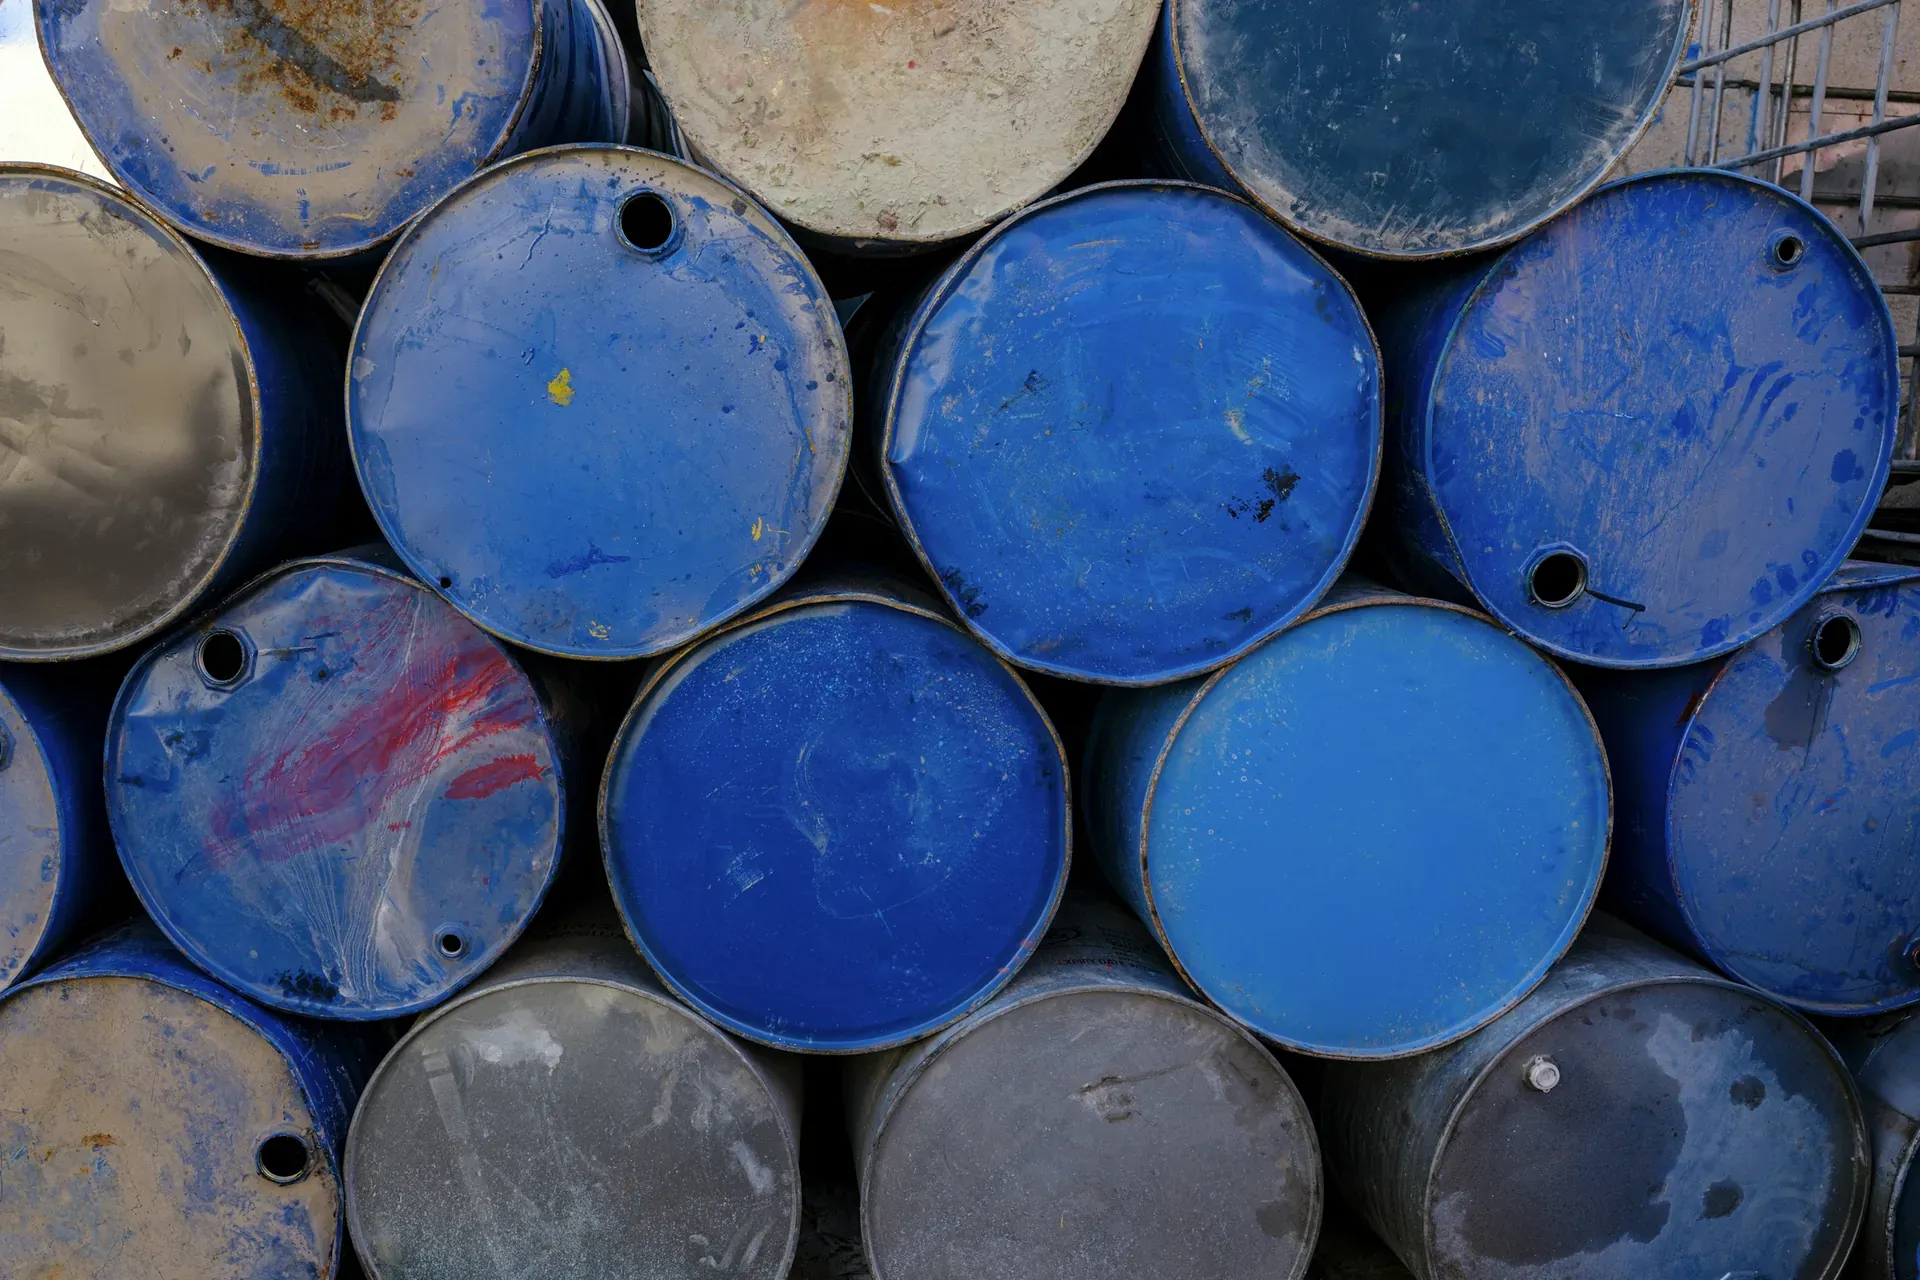
Fot. engin akyurt / Unsplash (licencja Unsplash). Beczki na ciecze i odpady przemysłowe.
Zużyte chłodziwo i emulsja olejowo-wodna z obróbki metali i CNC zapewnia chłodzenie, smarowanie i ochronę antykorozyjną w trakcie skrawania, lecz po przepracowaniu staje się odpadem niebezpiecznym wymagającym legalnej utylizacji. W zakładzie z tokarkami, frezarkami i centrami obróbczymi taka ciecz obróbkowa szybko zbiera olej obcy, drobne wióry i mikroflorę, dlatego regularna wymiana emulsji należy do stałych zadań utrzymania ruchu i technologii. Najwięcej spokoju daje uporządkowanie procesu od poprawnej klasyfikacji i ewidencji po odbiór do instalacji, bo komplet formalności rozstrzyga o tym, czy zakład działa bez ryzyka kar i szkód środowiskowych.
Czym jest zużyte chłodziwo i jaki kod odpadu mu nadać
Zużyte chłodziwo klasyfikuje się jako odpad niebezpieczny pod kodem 12 01 09* lub 12 01 07*, ponieważ przepracowana emulsja z obróbki elementów z metalu zachowuje frakcję olejową i zanieczyszczenia procesowe. Nie jest to sprzeczność w przepisach, tylko dwa różne podtypy odpadu. Kod 12 01 09* obejmuje emulsje i roztwory z obróbki metali niezawierające halogenów, a kod 12 01 07* obejmuje mineralne oleje z obróbki metali niezawierające halogenów.
Świeże chłodziwo powstaje z koncentratu olejowego i wody destylowanej, więc chemicznie jest emulsją olejowo-wodną. Po przepracowaniu zawiera zwykle około 95% wody, a resztę stanowi przepracowany olej smarowy z dodatkami, pyłem metalicznym i biomasą. Taka mieszanina chłodzi narzędzia, redukuje tarcie, zapobiega korozji i usuwa wióry ze strefy skrawania, co wprost przekłada się na trwałość narzędzi i jakość powierzchni. Z czasem traci stabilność, jełczeje i przestaje chronić maszynę, dlatego wymienia się ją w całości.
Gwiazdka przy kodzie oznacza odpad niebezpieczny i wymusza pełny reżim ewidencji oraz przekazanie tylko uprawnionemu odbiorcy. W praktyce warsztatowej przydaje się proste rozróżnienie:
| Kod odpadu | Co obejmuje | Kiedy go nadać |
|---|---|---|
| 12 01 09* | emulsje i roztwory z obróbki metali niezawierające halogenów | typowa przepracowana emulsja olejowo-wodna z maszyn CNC, tokarek i frezarek |
| 12 01 07* | mineralne oleje z obróbki metali niezawierające halogenów | przepracowany olej obróbkowy bez fazy wodnej, stosowany do cięcia i gwintowania |
| 12 01 18* | szlamy z obróbki metali zawierające substancje niebezpieczne, w tym szlam z filtracji chłodziwa | osady z filtrów, odstojników i układów oczyszczania emulsji |
Osobno klasyfikuje się stałe pozostałości z obróbki. Czyste wióry oznacza się kodem 12 01 01, a inne szlamy z obróbki kodem 12 01 15, lecz wióry i szlamy zanieczyszczone chłodziwem traktuje się już jako odpad niebezpieczny i nie miesza się ich z frakcją czystą. Wariantem o łagodniejszym składzie są chłodziwa na bazie biodegradowalnych i nietoksycznych substancji, które ułatwiają późniejszą utylizację i poprawiają warunki pracy, ale po przepracowaniu również wymagają klasyfikacji i legalnego odbioru.
Jakie obowiązki ma firma przed przekazaniem chłodziwa do utylizacji
Bez ewidencji w BDO, Karty Przekazania Odpadu wystawianej przy każdym odbiorze oraz segregacji odpadów niebezpiecznych od zwykłych przekazanie chłodziwa jest nielegalne. Formalności nie są dodatkiem do odbioru, tylko warunkiem jego legalności. Dlatego w dziale BHP i utrzymaniu ruchu sprawdza się je przed pierwszym zleceniem odbioru.
- Rejestracja i ewidencja w BDO jako wytwórca odpadów niebezpiecznych wraz z bieżącym prowadzeniem ewidencji ilościowej i jakościowej.
- Karta Przekazania Odpadu (KPO) wystawiana przy każdym odbiorze w systemie BDO, potwierdzająca kod, masę i odbiorcę partii.
- Segregacja i oznakowanie przepracowanej emulsji, olejów, szlamów i wiórów zanieczyszczonych w szczelnych, opisanych pojemnikach, bez mieszania odpadów niebezpiecznych z odpadami zwykłymi.
- Zakaz wylewania do kanalizacji, gruntu i wód wraz z zabezpieczeniem magazynu przed wyciekami i dostępem osób nieupoważnionych.
- Umowa tylko z uprawnionym odbiorcą posiadającym zezwolenie na zbieranie i przetwarzanie danego kodu, z weryfikacją numeru decyzji przed zleceniem.
Najczęstszym błędem pozostaje niejednolita segregacja, gdy emulsja, oleje i zaolejone wióry trafiają do wspólnego pojemnika. Taki miks utrudnia klasyfikację, podnosi koszt odbioru i naraża zakład na zarzut nieprawidłowej gospodarki odpadami. Porządek zaczyna się więc od prostych zasad na hali: osobny zbiornik na chłodziwo, osobny na oleje, osobny na szlamy i czytelne etykiety z kodem.
Komu przekazać zużyte chłodziwo i jak wygląda legalny odbiór
Zużyte chłodziwo odbiera wyłącznie uprawniony odbiorca z zezwoleniem na zbieranie i przetwarzanie odpadów, który przekazuje je do instalacji odzysku lub unieszkodliwiania. Zakład nie może oddać emulsji przypadkowemu przewoźnikowi ani podwykonawcy bez takich uprawnień, nawet jeśli oferuje on niższą cenę. Legalny obieg zamyka się dopiero w instalacji, a nie w momencie załadunku na samochód.
Przed zleceniem weryfikuje się zezwolenie odbiorcy wraz z numerem decyzji oraz zakresem kodów, które wolno mu zbierać i przetwarzać. Chodzi o pozwolenie na przetwarzanie i wytwarzanie odpadów obejmujące właśnie emulsje, oleje i szlamy z obróbki metali. Transport odpadów niebezpiecznych wymaga dopuszczenia pojazdu ADR, przeszkolonej załogi i oznakowania w postaci białej tablicy z napisem „ODPADY” z przodu i z tyłu pojazdu. Dokumentem przewozu pozostaje KPO wystawione w BDO, a kierowca otrzymuje informacje o charakterze ładunku i postępowaniu w razie wycieku.
Odbiory organizuje się według harmonogramu dopasowanego do tempa wymiany emulsji albo jako odbiór jednorazowy przy remoncie zbiorników i czyszczeniu układów. W obu trybach obowiązuje ta sama zasada: szczelne opakowania, poprawny kod na KPO i przekazanie całej partii do instalacji. Dotyczy to także pozostałości po destylacji, gdy zakład wstępnie odzyskuje wodę we własnym zakresie, bo frakcja olejowa nadal wymaga przekazania odbiorcy jako odpad.
Co dzieje się z chłodziwem w instalacji odzysku i unieszkodliwiania
W instalacji chłodziwo trafia do odzysku lub unieszkodliwiania, przy czym dla emulsji olejowo wodnych kluczowe znaczenie ma rozdział faz oraz unieszkodliwianie termiczne frakcji palnej. Katalog metod dla odpadów niebezpiecznych obejmuje między innymi obróbkę termiczną, autoklawowanie, przetwarzanie mikrofalowe i dezynfekcję chemiczną, lecz emulsje kieruje się przede wszystkim do procesów separacji i termiki. Instalacja odzyskuje co się da, a resztę niszczy w sposób kontrolowany.
Metoda termiczna prowadzi proces w temperaturze od 850 do 1100 stopni Celsjusza i pozwala zredukować objętość wsadu nawet o 90%. Wysoka temperatura rozkłada fazę organiczną i eliminuje zagrożenie mikrobiologiczne, a pozostałość trafia do dalszego zagospodarowania zgodnie z decyzją instalacji. To rozwiązanie dla frakcji, których nie opłaca się już rozdzielać ani zawracać do obiegu.
W zakładzie chłodziwo pracuje zwykle w obiegu zamkniętym z filtracją, która usuwa wióry i wydłuża życie emulsji. Część zakładów ogranicza wolumen odpadu przez destylację próżniową, która oddestylowuje wodę z emulsji i zawraca ją do procesu wytwarzania chłodziwa, co ogranicza zużycie wody destylowanej i zapobiega powstawaniu odpadów. Taki zakład nie pozbywa się całego zużytego chłodziwa, lecz pozbywa się pozostałości po destylacji w postaci frakcji olejowej ze zużytym olejem, którą nadal przekazuje uprawnionemu odbiorcy.
Jak uporządkować utylizację chłodziwa w zakładzie bez ryzyka
Bezpieczna utylizacja chłodziwa to połączenie poprawnej klasyfikacji kodu, checklisty BDO i KPO z segregacją oraz stałej współpracy z uprawnionym odbiorcą i instalacją. Żaden pojedynczy dokument nie zastąpi porządku na hali, a sam porządek nie zastąpi formalności. Dopiero komplet daje spokój przy kontroli i audycie środowiskowym.
W praktyce porządek wprowadza się w trzech krokach. Najpierw przypisuje się emulsji, olejom, szlamom i wiórom właściwe kody z gwiazdką i oznacza zbiorniki. Potem domyka się ewidencję w BDO, pilnuje się KPO przy każdym odbiorze i egzekwuje się zakaz wylewania oraz segregację. Na końcu ustala się harmonogram odbiorów ADR z odbiorcą posiadającym ważne zezwolenie, który wozi odpad do instalacji odzysku lub unieszkodliwiania. Taki układ ogranicza przestoje maszyn, koszty awaryjnych odbiorów i ryzyko odpowiedzialności za wyciek.

Weryfikacja merytoryczna
Doktor inżynier technologii chemicznej, 19 lat w przemyśle: synteza amoniaku, kwas azotowy i bezpieczeństwo procesowe instalacji elektrolizy chlorków.
Widzisz błąd lub nieaktualną informację?
Zgłoś poprawkę